卫辉市宏昌机械加工厂为您免费提供水平连铸方型棒材,矩形铸铁型材,半圆铸铁棒等相关信息发布和资讯展示,敬请关注!

咨询服务热线
159-9304-4066


联系我们 Contact Us
卫辉市宏昌机械加工厂
手机: 159-9304-4066
电话:0373-4309868
传真:0373-4309878
邮箱:
地址: 河南省卫辉市南站
常州灰铁棒锯切加工,锯条非正常磨损会增加耗材成本,也会带来端面尺寸偏差,需要做好过程管控。
1. 棒料装夹牢固到位
开展锯切作业,灰铁棒需要夹紧固定,棒料出现晃动,锯条会受到往复冲击,刃口容易崩损。短规格棒料,做好辅助支撑,避免棒料悬空抖动,不要在夹持不牢的状态下启动切割设备。
2. 合理设置进给速度
进给速度不能一味调快,进给量过大,锯条刃口承受负荷超出承受范围,会加速刃口磨损。不同直径棒料,适配对应的进给参数,大直径棒料适当放缓进给节奏,降低锯条承受的切削负荷。
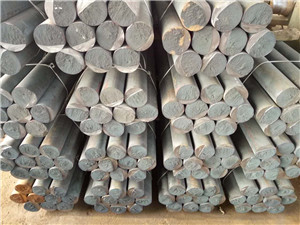
3. 冷却介质保障供给
锯切过程冷却介质持续给到切割位置,带走切削产生的热量。冷却流量不足,切割位置温度上升,锯条刃口受热,硬度会发生变化,出现快速钝化。定期查看冷却管路,防止管路堵塞,流量达不到作业需求。
4. 及时识别锯条状态
锯条出现钝化之后,切割声音会发生变化,切面粗糙、毛刺增多。出现这类现象,不要再继续强行加工,及时更换或者修磨锯条。钝化锯条继续使用,不仅损伤锯条,还会造成灰铁棒端面倾斜、尺寸超差。
锯条属于消耗配件,合理管控锯切作业各个环节。减少灰铁棒下料阶段锯条的非正常损耗,切面状态保持稳定,降低后续端面修整的工作量。
相关标签:
灰铁棒
相关新闻


 159-9304-4066

 点击咨询
